


1. Definisjon
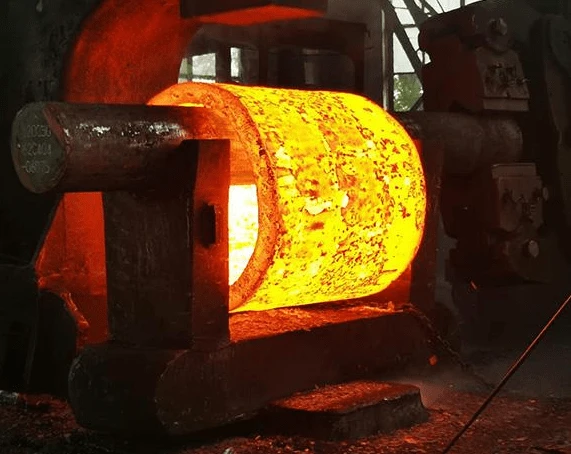
Åpen smiing er en bearbeidingsmetode som bruker slagkraft eller trykk for å få metall til å deformeres fritt mellom øvre og nedre amboltoverflater, og oppnår smiing som ikke begrenser form, størrelse og visse mekaniske egenskaper.

2. Klassifisering
(1). Manuell åpen smiing: Den er hovedsakelig avhengig av enkle arbeidsverktøy for å smi emnet for å endre størrelsen og formen på emnet for å oppnå den nødvendige smiingen. Denne metoden brukes hovedsakelig til å produsere små verktøy eller redskaper.
(2) Maskinåpen smiing: er hovedsakelig avhengig av spesialsmiingsutstyr og spesialverktøy for å smi emnet for å endre størrelsen og formen på emnet for å oppnå den nødvendige smiingen. Maskinen kan deles inn i to typer: smihammer og trykkåpen smiing i henhold til type utstyr som brukes.
en. Smihammer brukes til å smi små og mellomstore.
b. Press brukes hovedsakelig til å smi store produkter.
3. Grunnleggende prosessflyt
Opprøring: Under smiingsprosessen reduseres høyden på emnet og tverrsnittsarealet økes. Den brukes hovedsakelig til å smi utstyrsemner, rund kakesmiing, etc.
Tegning ut: også kjent som øyeforlengelse, en smiprosess som reduserer tverrsnittsarealet til emnet og øker lengden. Hovedsakelig brukt til smiing av stenger og akselsmiing.
Stansing: prosessen med å smi et gjennomgående hull eller et halvgjennomgående hull på emnet
Bøying: prosessen med å bøye emnet til en spesifisert form
Vridning: hjelpeprosessen med å rotere en del av emnet i forhold til en annen del rundt en akse
Kutting: hjelpeprosessen for å kutte eller delvis separere emnet
Shifting: hjelpeprosessen med å forskyve en del av emnet i forhold til en annen del, men fortsatt holde aksen parallell
Smiing: prosessen med å varme opp to emner til høy temperatur og smi dem til ett
Etterbehandling: prosessen som brukes til å foredle størrelsen og formen på smiingen for å fullt ut oppfylle kravene til smitegningen, for eksempel trommelformen og den avkuttede stokken etter opprøring, sertifikatet for konveks, konkav og ujevn og innrykket overflate, og flathet av endeflaten. Bøyeretting etter tegning og retting etter smiing av fas m.m.
4. Saker som trenger oppmerksomhet
en. Størrelsen og mellomstørrelsen på emnet må oppfylle nøkkelpunktene for driften av hver prosess, slik som forholdet mellom høyde og diameter av materialet før støt er 22,5
b. Tverrsnittstransformasjonen under tegning er basert på empiriske data, og endringen av emnestørrelsen i hver prosess av smiingen må estimeres. For eksempel: emnehøyden reduseres litt under stansing, og er generelt 1,1 ganger høyden på smiingen osv.; høyden vil øke under kjerneakselens ekspansjon osv.
c. Når du lager segmenterte fordypninger, er det nødvendig å sikre at hver del av smiingen har tilstrekkelig volum. For eksempel, når trinnakselen, veivakselen eller girbossen er blank, bør volumfordelingen av hver del gjøres godt. Ved smiing flere ganger må det tas hensyn til muligheten for oppvarming i midten. Spesiell oppmerksomhet bør rettes mot deformasjonen av den siste brannen og kontrollen av de innledende og endelige smitemperaturene for den siste brannen for å sikre størrelsen og kvaliteten på smiingen. Under etterbehandling må det være nok korreksjonsmargin, fordi i prosessene med skulderpressing, forskyvning, stansing, etc. er det fenomener som krymping på emnet, så korreksjonsmargin må være igjen i mellomprosessen
d. Smiing av langskaft smiing og smiing med fordypninger, fordi lengdemålene deres er utenfor toleranse og ikke kan vaskes og forstyrres, må det anslås at lengdedimensjonen vil bli litt utvidet under trimming og forårsake ut av toleranse
e. Når du velger verktøy, prøv å bruke generelle verktøy. Når produksjonspartiet er stort, kan spesialverktøy eller fostermembraner lages for å forbedre kvaliteten og produksjonen av smid.
5. Funksjoner
en. Verktøyene og utstyret er enkle, allsidige og lave kostnader
b. Det kan eliminere defekter som krympende hulrom, krymping og porer i støpeporene. Ovennevnte defekter kan elimineres ved smiing og de mekaniske egenskapene til emnet kan forbedres.
c. Smiformen er enkel og operasjonen er fleksibel. Egnet for produksjon av tunge maskiner og viktige deler
d. Den brukes hovedsakelig til produksjon av enkeltstykker og småbatch, fordi smipresisjonen er lav, bearbeidingsgodtgjørelsen er stor, arbeidsintensiteten er høy og produktiviteten er relativt høy.
6. fremtidsutsikter
Som en tradisjonell metallbehandlingsteknologi har den mange muligheter, og står overfor både utfordringer og muligheter. Følgende er flere nøkkelpunkter for fremtidsutsiktene for det:
a.. Teknologisk innovasjon:
Automatisering og intelligens: Med utviklingen av automatiseringsteknologi vil den i økende grad ta i bruk roboter, automatiserte kontrollsystemer og intelligente sensorer for å forbedre produksjonseffektiviteten og presisjonen.
Presisjonssmiing: Utviklingen av presisjonsteknologien vil gjøre arbeidsstykket høyere i kvalitet og mindre i toleranse, egnet for høyere markedsbehov.
b. Markedsetterspørsel:
Luftfart: Etterspørselen etter høyytelses og høykvalitets metalldeler i romfartsfeltet er økende, og det har brede bruksmuligheter på dette feltet.
Energiindustri: Med utviklingen av fornybar energi og tradisjonell energiindustri, vil etterspørselen etter store smidde produkter fortsette å vokse.
c. Materialutvikling:
Høyytelseslegeringer: Med utviklingen av nye materialer vil jeg møte utfordringen med å behandle høyytelseslegeringer som er vanskeligere å deformere, og det gir også nye markedsmuligheter.
d. Miljøvern:
Grønn produksjon: Forbedringen av teknologien vil gi mer oppmerksomhet til energisparing og miljøvern, redusere energiforbruk og utslipp og oppfylle kravene til bærekraftig utvikling.
e. Utdanning og opplæring:
Teknologiarv:Med pensjonering av den eldre generasjonen håndverkere, har hvordan å dyrke en ny generasjon av dens tekniske talenter blitt nøkkelen til utviklingen av industrien.
en. Global konkurranse:
Internasjonalt marked: Med utdypingen av globaliseringen vil IT-selskaper møte konkurranse fra det globale markedet, men også ha et bredere markedsrom.
b. politikkstøtte:
Nasjonal strategi: I noen land vil regjeringens støttepolitikk for avansert produksjon gi støtte til utvikling av åpen smiteknologi.
Utfordringer inkluderer:
c.kostnadspress: Svingninger i råvarepriser og økende lønnskostnader kan legge press på lønnsomheten til bedriftene.
d. Teknologioppdatering: Behovet for kontinuerlig å investere i ny teknologi og utstyr for å forbli konkurransedyktig er en betydelig utgift for bedrifter.
e. Markedssvingninger: Usikkerhet i den globale økonomien kan påvirke markedets etterspørsel etter produkter.
Samlet sett er utsiktene for det positive, spesielt drevet av teknologisk fremgang og markedsetterspørsel. Bedrifter må imidlertid fortsette å innovere og tilpasse seg markedsendringer for å opprettholde sin fordel i konkurransen.


